








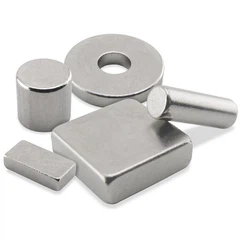









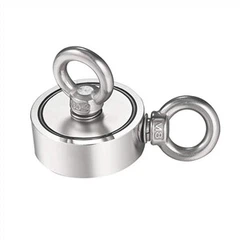

Saķepinātie NdFeB pastāvīgie magnēti, kā viena no svarīgākajām vielām mūsdienu tehnoloģiju un sabiedrības progresa veicināšanai, tiek plaši izmantoti šādās jomās: datoru cietie diski, magnētiskās rezonanses attēlveidošana, elektriskie transportlīdzekļi, vēja enerģijas ražošana, rūpnieciskie pastāvīgo magnētu motori, patērētāju. elektronika (CD, DVD, mobilie tālruņi, stereoaparāti, kopētāji, skeneri, videokameras, fotoaparāti, ledusskapji, televizori, gaisa kondicionieri utt.) un magnētiskās iekārtas, magnētiskās levitācijas tehnoloģija, magnētiskā pārraide un citas nozares.
Paplašinoties tirgum, ar katru dienu palielinās arī tā ražotāji, un daudzi klienti neizbēgami nonāk šādā apjukumā, kā spriest par produkta plusiem un mīnusiem?
Vispusīgākā sprieduma metode: 1. Magnēta veiktspēja; 2. Magnēta izmērs; 3. Magnēta pārklājums.
Pirmkārt, magnēta veiktspējas garantija nāk no izejvielu ražošanas procesa kontroles
1. Atbilstoši uzņēmuma prasībām ražot augstas -klases, vidējas- vai zemas- kvalitātes saķepināto NdFeB, izejvielas tiek atlasītas atbilstoši noteiktajam izejvielu sastāvam. pēc valsts standarta.
2. Tas, vai ražošanas tehnoloģija ir uzlabota vai nav, tieši nosaka magnēta veiktspēju un kvalitāti.
3. Magnētiskā lauka orientācijas ziņā Ķīna ir vienīgā valsts pasaulē, kas izmanto divpakāpju nospiešanu. Orientācijas laikā to veido vertikāli presējot ar nelielu spiedienu, un visbeidzot tiek izmantota kvazi-izostatiskā presēšana. Šī ir viena no svarīgākajām Ķīnas saķepinātās NdFeB nozares iezīmēm.
4. Turklāt ļoti svarīga ir ražošanas procesa kvalitātes uzraudzība, ko var kontrolēt, izmantojot SC loksnes biezuma mērījumus un JM pulvera daļiņu izmēru sadalījumu.
Katras formas pastāvīgajiem magnētiem ir dažādi izmēri, un ražošanas procesā ir grūti veikt vienu lējumu. Vispārējais ražošanas process ir šāds: vispirms tiek ražoti lieli (liela izmēra) sagataves pēc saķepināšanas un rūdīšanas un pēc tam ar mehānisku apstrādi (tostarp griešanu, urbšanu) un slīpēšanu, virsmas pārklāšanas (pārklāšanas) apstrādi un pēc tam jāpārvadā. Magnēta veiktspējas, virsmas kvalitātes un izmēru precizitātes pārbaude, kam seko magnetizācija, iepakošana un piegāde.
1. Apstrāde ir sadalīta trīs kategorijās:
(1) Griešanas process: sagrieziet cilindriskus un kvadrātveida cilindriskus magnētus diskos un kvadrātos;
(2) Formas apstrāde: apļveida un kvadrātveida magnētu apstrāde vēdekļveida, flīžu formā vai magnētus ar rievām vai citām sarežģītām formām;
(3) Urbšanas apstrāde: apaļo un kvadrātveida stieņu magnēti tiek apstrādāti cilindriskos vai kvadrātveida cilindriskos magnētos. Apstrādes metodes ir slīpēšana un sagriešana, EDM un lāzera apstrāde.
2. Kvadrātveida NdFeB pastāvīgo magnētu sakausējumu parasti izmantotās slīpēšanas metodes ietver plakanu slīpēšanu, dubultā-gala slīpēšanu, iekšējo slīpēšanu un ārējo slīpēšanu. Cilindrus parasti izmanto slīpēšanai bez serdes un dubultā-gala slīpēšanai. Flīžu, sektoru un VCM magnēti izmanto vairāku-staciju slīpmašīnu.
Atkal magnēta pārklājuma kvalitāte tieši nosaka produkta kalpošanas laiku
Pašlaik saķepināto NdFeB pastāvīgo magnētu ražošanas rūpniecībā parasti tiek izmantota galvanizācija, galvanizācija un bezelektroniskā metāla apšuvuma, elektroforēzes pārklājums un fosfatēšana utt., lai pārklātu magnēta virsmu ar papildu starpliku, lai magnēta virsmu izolētu no korozīvās vielas. barotne, lai novērstu vides bojājumus magnētam.
1. Parasti trīs procesi tiek cinkoti, niķelēts -plus vara un niķeļa pārklājums, niķelēts -pluss vara un bezelektroniskā niķeļa-pārklāšana, un citas metāla pārklājuma prasības parasti tiek piemērotas citam. metāla pārklāšana pēc niķelēšanas-.
2. Fosfēšanu izmanto arī dažos īpašos gadījumos: (1) Ja NdFeB magnēta izstrādājumi ir apgriezti un uzglabāti pārāk ilgi un turpmākā virsmas apstrādes metode nav skaidra, fosfatēšana ir vienkārša un viegli lietojama; (2) Ja magnētam ir nepieciešama epoksīda līmes līmēšana, krāsošana utt., epoksīda organisko vielu, piemēram, līmes un krāsas, savienošanas spēks prasa, lai matricai būtu laba infiltrācijas veiktspēja. Fosfatēšanas process var uzlabot magnēta virsmas mitrināšanas spēju.
3. Elektroforētiskais pārklājums ir kļuvis par vienu no plaši izmantotajām pretkorozijas virsmu apstrādes tehnoloģijām. Tā kā tam ir ne tikai labs saķeres spēks ar porainā magnēta virsmu, bet arī lieliska izturība pret koroziju pret sāls izsmidzināšanu, skābēm, sārmiem utt. Tomēr, salīdzinot ar izsmidzināmiem pārklājumiem, tā mitruma un karstuma izturība ir vāja.
Rezumējot, klients var pareizi spriest par preces kvalifikāciju tikai tad, ja viņš izprot ražošanas procesu un preces prasības. Īsāk sakot, tā ir veiktspējas izpratne, izmēru pielaides kontrole, pārklājuma noteikšana un izskata novērtēšana.


