





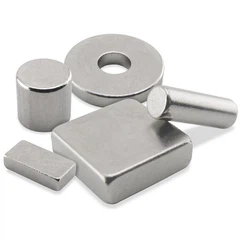
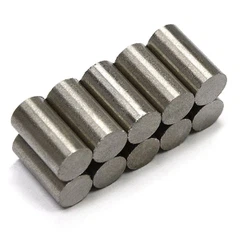









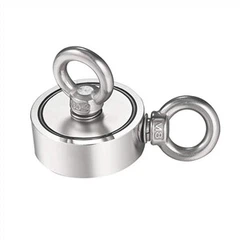

Galvenās saķepināto NdFeB magnētu izstrādājumu formas ir kvadrātveida šķēles, cilindri, gredzeni, flīžu formas, sektora formas un dažādi īpašas formas izstrādājumi. Faktiskajā ražošanā lielākoties vispirms tiek ražotas lielas sagataves un pēc tam iegūtas pēcapstrādē atbilstoši lietotāja izmēra prasībām. Gala produkts.
Saķepināto NdFeB sagatavo pulvermetalurģijā. Materiālam ir augsta cietība un augsts trauslums, un to ir viegli salauzt. Turklāt siltuma izdalīšanās, korozija un defekti apstrādes laikā var sabojāt magnētiskās īpašības. Tāpēc, pamatojoties uz šīm īpašībām, ir jāizvēlas piemērota apstrādes metode. Pašlaik saķepinātā NdFeB apstrāde galvenokārt balstās uz tradicionālo griešanu, slīpēšanu, slīpēšanu, urbšanu utt., Papildus EDM griešanai, lāzera apstrādei, ultraskaņas apstrādei un citām metodēm.
1. Sagriešanas (griešanas) process
Griešanas procesa pabeigšanai bieži izmanto griezējus, stiepļu EDM mašīnas, stiepļu zāģus vai lāzergriešanas mašīnas.

Griešanas mašīna: izmantojiet ātrgaitas rotējošu plānu iekšējo apļveida dimanta griezēju, lai automātiski sagrieztu NdFeB magnētus. Griešanas eļļa tiek izmantota kā griešanas dzesēšanas šķidrums griešanas procesā. Priekšrocība ir tāda, ka nav nepieciešams pielāgot īpašus instrumentus, tas ir ļoti elastīgs un piemērots paraugu apstrādei un griešanas apstrādei. Taču zemās apstrādes efektivitātes un iznākuma koeficienta, kā arī vājās vertikāles nodrošināšanas spējas dēļ sērijveida griešanas ražošana pakāpeniski ir aizstāta ar daudzstieņu griešanas mašīnām (stiepļu zāģiem).
Daudzstieņu zāģa griešana: izmantojiet instrumentu armatūru, lai piestiprinātu apstrādājamo priekšmetu uz darbagalda. Caur rullīšu auduma dimanta stiepli ātrgaitas dimanta stieple (stieples diametrs 0,2 mm) berzē magnētisko tēraudu, lai panāktu materiāla griešanu. Griešanas procesu atdzesē ar griešanas šķidrumu. Galvenās iezīmes ir tādas, ka tā var vienlaikus griezt vairākas sagataves, tai ir augsta ražošanas efektivitāte, ražas līmenis un ražas līmenis, tai ir spēcīga spēja nodrošināt vertikālumu un tas ir piemērots nepārtrauktai partijas apstrādei. Tomēr īpašie veltņi ir jāpielāgo dažādu specifikāciju produktiem.
Stiepļu EDM: izmantojiet molibdēna stiepļu elektrodus, lai radītu augstfrekvences dzirksteles uz NdFeB magnētiem, izraisot to lokālu kušanu. Vadot ar datoru, elektrodu vadi tiek nogriezti saskaņā ar iepriekš noteiktu trajektoriju. Stiepļu EDM priekšrocība ir tā, ka tai ir augsta apstrādes precizitāte, un to var izmantot flīžu formas un īpašas formas izstrādājumu sagriešanai un lielu magnētu griešanai. Trūkums ir tāds, ka griešanas ātrums ir lēns un izkusušajai zonai uz griešanas virsmas ir lielāka ietekme uz magnētiskajām īpašībām.
Lāzera griešana: lāzera staru izmanto, lai fokusētu uz magnētisko materiālu. Magnētiskais materiāls kūst un iztvaiko, un izzūdošais laukums veido spraugu. Lāzergriešana ir bezkontakta apstrāde, tai ir neliela ietekme uz vidi, augsta apstrādes precizitāte, var apstrādāt slīpas virsmas utt., un tai ir plašas pielietošanas iespējas. Tomēr temperatūras un sprieguma izmaiņas apstrādes laikā zināmā mērā ietekmē magnēta darbību, un, griežot biezākus izstrādājumus, lāzera stara novirze rada slīpumu griešanas daļā.
2. Slīpēšanas process
Galvenokārt attiecas uz apstrādes metodi sagataves virsmas slīpēšanai ar slīpēšanas disku vai slīpripu. Parasti izmantotās slīpēšanas metodes kvadrātveida NdFeB magnētiem ietver vertikālo slīpēšanu, plakanu slīpēšanu, dubultu slīpēšanu utt. Cilindriskajās un apļveida NdFeB sagatavēs bieži tiek izmantota bezcentra slīpēšana, kvadrātveida slīpēšana, iekšējā un ārējā apļveida slīpēšana utt. Flīžu formas, sektora formas , un īpašas formas magnētus var apstrādāt, izmantojot vairāku staciju formēšanas dzirnaviņas.
Virsmas slīpmašīna: izmanto magnētisko materiālu virsmas slīpēšanai, un to var izmantot arī daudzpusīgai apstrādei. Parasti tiek izmantota horizontālas ass taisnstūra galda virsmas slīpmašīna (plakana slīpēšana) vai vertikālās ass cilindriskā galda virsmas slīpmašīna ("vertikālā slīpēšana"). Magnētiskā tērauda plakanā virsma ir kārtīgi sakrauta kā atskaites virsma un piestiprināta pie diska darbagalda ar deflektora skavu utt., un tiek izmantots slīprips. Virspuses slīpēšana.

Divu galu slīpmašīna: konveijera lente nepārtraukti iet caur izstrādājumu. Divi slīpripi atrodas izstrādājuma abās pusēs. Horizontālās ass dubulto slīpēšanas galviņu izmanto, lai pagrieztu un darbinātu slīpripu (abi slīpripas rada slīpuma leņķi), un abas izstrādājuma plaknes tiek slīpētas zem slīpripas rotācijas. Divu galu slīpmašīnai ir augsta apstrādes precizitāte un mazs virsmas raupjums. Tā ir visplašāk izmantotā simetriskās plaknes apstrādes iekārta NdFeB apstrādē.
Bezcentra slīpmašīna (vai kvadrātveida noapaļošanas mašīna): bezcentra slīpmašīna tiek izmantota cilindrisku sagatavju slīpēšanai, bet kvadrātveida noapaļošanas mašīna tiek izmantota kvadrātveida magnētisko tērauda stieņu noapaļošanai. Caur padevēju un virzošo sliedi magnētiskais tērauds secīgi iziet caur virzošo riteni un slīpripu. Vadošais ritenis virza magnētisko tērauda sagatavi, lai tā grieztos uz spilventiņu dzelzs, un slīprips sasmalcina magnētiskā tērauda ārējo apli līdz vajadzīgajam diametram.
Iekšējā un ārējā cilindriskā slīpmašīna: piestipriniet magnētisko tērauda sagatavi caur armatūru un pēc tam pārvietojiet slīpēšanas galviņu pa sagataves iekšējo vai ārējo apkārtmēru, lai slīpētu magnētisko tērauda sagatavi līdz iestatītajam iekšējā un ārējā apļa izmēram un izlīdzinātu. un noņemiet virsmu. kļūme. To galvenokārt izmanto gredzenveida izstrādājumu iekšējo un ārējo virsmu apstrādei.
Formēšanas dzirnaviņas: ar to var slīpēt dažādas plakanas virsmas, izliektas virsmas vai slīpēt sarežģītas formas virsmas caur speciāliem slīpripām (slīpripas modifikācija). Tas ir piemērots slīpēšanas procesiem, kuriem nav nepieciešama motorizēta padeve, lai atbilstu dažāda veida izstrādājumu formas prasībām. Parasti izmanto izstrādājumu mehāniskai slīpēšanai vai īpašas formas izstrādājumu apstrādei.
3. Urbšanas (štancēšanas) apstrāde
Saķepināts NdFeB urbšanas procesā ir viegli pakļauts lūzumam vai šķeldām, tāpēc urbšanas darbībām ir nepieciešams īpašs aprīkojums un procesi. NdFeB iekšējo caurumu apstrādei plaši izmantotās iekārtas ietver urbjmašīnas, instrumentu virpas un galda urbjmašīnas.

Caurumu urbjmašīna (urbjmašīna): ierīce, kurā izmanto dimanta gredzenveida griezējus, izstrādājumu nostiprina ar patronu un griež ar vārpstu, un griezējs padod, lai apstrādātu izstrādājuma iekšējo caurumu. Caurumu virpas parasti izmanto, lai apstrādātu NdFeB izstrādājumus ar iekšējiem caurumiem virs 8 mm. Caurumus var urbt un rīvēt, izmantojot īpašus griezējus un rīvējus.
Instrumentu virpa: instrumenta virpa caur skavu nospiež magnētisko tērauda izstrādājumu, virza izstrādājumu, lai tas nepārtraukti grieztos caur vārpstas motoru, un rotējošās sagataves urbšanai izmanto fiksētu sakausējuma instrumentu. To galvenokārt izmanto urbumu urbšanai un urbšanai cilindros, gredzenos un mazos kvadrātveida izstrādājumos. Apstrādes cauruma diametrs ir mazāks par 5 mm.
Galda urbjmašīna: ierīce, kas izmanto pašgatavotus instrumentu pozicionēšanas izstrādājumus un karbīda griezējinstrumentus, lai rotētu un padotu izstrādājuma urbšanai; galvenā atšķirība no instrumenta virpas ir tāda, ka instrumenta virpas sagatave griežas un instruments ir fiksēts; kamēr galda urbjmašīnas sagatave ir fiksēta un sagatave ir fiksēta. Instruments griežas. Tāpēc galddatora urbjmašīnu var izmantot, lai apstrādātu caurumus, aklos caurumus un pakāpienveida caurumus īpašas formas izstrādājumos.
Ultraskaņas urbjmašīna: Ultraskaņas enerģija tiek koncentrēta urbja pozīcijā caur devēju. Urbja uzgaļa augstfrekvences mehāniskā vibrācija virza abrazīvo balstiekārtu, lai panāktu trieciena perforāciju ar liela ātruma triecienu, berzi un kavitāciju. Ultraskaņas urbšanai ir augsta precizitāte, efektivitāte un kvalifikācijas līmenis, un to var izmantot magnētiskā tērauda mazu caurumu apstrādei.
4. Noslīpējums
Asie stūri, kas rodas slīpēšanas, griešanas, urbšanas un citādas NdFeB magnētisko izstrādājumu apstrādes laikā, var viegli izraisīt šķelšanos un līkumu veidošanos, un galvanizācijas procesa laikā uzgaļa efekts pasliktinās pārklājuma viendabīgumu. Tāpēc pēc apstrādes magnētiskais tērauds parasti tiek noslīpēts, ieskaitot mehānisko noslīpēšanu un vibrāciju. Parastās slīpēšanas iekārtas ietver vibrācijas slīpēšanas mašīnas un cilindru slīpēšanas mašīnas.

Vibrācijas slīpēšanas un slīpēšanas mašīna: vibrācijas motora radītā vibrācijas novirze liek magnētiem un abrazīviem darba tvertnē pārvietoties uz augšu, uz leju, pa kreisi, pa labi vai griezties un berzēties viens pret otru, tādējādi padarot izstrādājuma virsmu gludu un gludu. gluda un tajā pašā laikā noapaļot malas un stūrus. Parasti izmantotie abrazīvie materiāli ir silīcija karbīds, brūnais korunds utt.
Bungas slīpēšanas mašīna: NdFeB magnētiskā tērauda izstrādājums, abrazīvs un slīpēšanas šķidrums tiek ievietots noslēgtā horizontālā cilindrā. Bungas rotācija izraisa centrbēdzes berzi starp izstrādājumu un abrazīvu, kas rada noslīpēšanas efektu.
Ražotāji izvēlēsies visrentablāko apstrādes ceļu, pamatojoties uz produkta izmēra specifikācijām un ģeometriskās pielaides prasībām. Apstrādāto produktu kvalitātei mums galvenokārt jākoncentrējas uz izmēru pielaidēm, ģeometriskām pielaidēm un izskatu. Bieži sastopamie defekti un apstrādes defekti ir izmēri, kas neatbilst pielaidēm, slikta vertikāle un kontūras, trūkstošie stūri, griezēja stieples, skrāpējumi, slīpēšanas pēdas, korozija, plaisas utt.